Deutsch
 English
 русский
 Deutsch
 عربى


+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Die meisten Edelstahlschrauben werden nicht aus Stangenmaterial geschnitten. Sie werden mit Geschwindigkeiten, die viele Ingenieure überraschen würden, aus Draht kaltgeformt, dann gewindegewalzt, gereinigt und geprüft. Jeder Schritt hinterlässt einen Fingerabdruck auf der fertigen Schraube: Kornfluss, Oberflächenbeschaffenheit, Gewindegenauigkeit und Korrosionsverhalten. In diesem Artikel umfasst der Begriff „Schraube“ Bolzen und andere Befestigungselemente mit Kopfgewinde. Wenn Sie den Prozess verstehen, können Sie bessere Fragen zu den von Ihnen gekauften Teilen stellen und erkennen, warum sich zwei Schrauben mit identischen Abmessungen in derselben Baugruppe sehr unterschiedlich verhalten können.
Inhalt
Jede Schraube besteht zunächst aus einem Stahldraht mit einem typischen Durchmesser von 5,5 mm bis 25 mm, der in Güteklassen geliefert wird, die hinsichtlich Festigkeit und Korrosionsbeständigkeit ausgewählt wurden. Die gebräuchlichsten austenitischen Güten für Verbindungselemente aus rostfreiem Stahl sind 304/304L und 316/316L. Die Sorte 316L enthält Molybdän, das die Beständigkeit gegen Chloride und Säuren verbessert, was sie zur bevorzugten Wahl für Meeres-, Chemie- und Lebensmittelverarbeitungsumgebungen macht. Vor dem Formen wird der Stab gebeizt, um Zunder zu entfernen, mit einem geeigneten Ziehschmiermittel beschichtet und durch eine Reihe von Hartmetallmatrizen gezogen, um den genauen Durchmesser zu erreichen, der für die herzustellende Schraubengröße erforderlich ist.
Beim Drahtziehen kommt es nicht nur auf den Durchmesser an. Es steuert auch das Volumen des Rohlings, der die Kopfform füllt, und die Drahthärte, die der Kopf verarbeiten kann. Ein zu harter Draht kann im Schneidwerkzeug reißen; Ein zu weicher Draht füllt möglicherweise scharfe Kopfecken nicht aus. Deshalb prüft ein Hersteller vor der Produktion eingehende Materialzertifikate, Zugfestigkeit und Oberflächenfehler.
Das Kaltstauchen ist das Herzstück der modernen Schraubenherstellung. Ein Stück gezogener Draht wird auf das genaue Gewicht des Rohlings zugeschnitten, durch eine Reihe von Matrizen geführt und von Stempeln mit hoher Geschwindigkeit geschlagen. Der Aufprall zwingt den Stahl dazu, in die Form des Kopfes zu fließen. Sechskantköpfe, Linsenköpfe, Senkköpfe, Flansche und Vierkantköpfe können alle ohne Erhitzen des Metalls geformt werden. Da das Material fließt, folgt die Kornstruktur der Kontur des Kopfes, anstatt durch Schneiden unterbrochen zu werden. Dies ist der Hauptgrund dafür, dass eine Kaltkopfschraube stärker und zuverlässiger ist als eine bearbeitete Schraube aus demselben Material.
Ein gängiges Beispiel für einen kaltgeformten Kopf ist die Innensechskantschraube. Der Innensechskant wird nicht aus einem bearbeiteten Rohling geräumt; Es wird im Vorsatz extrudiert, wodurch die Kornstruktur kontinuierlich bleibt.
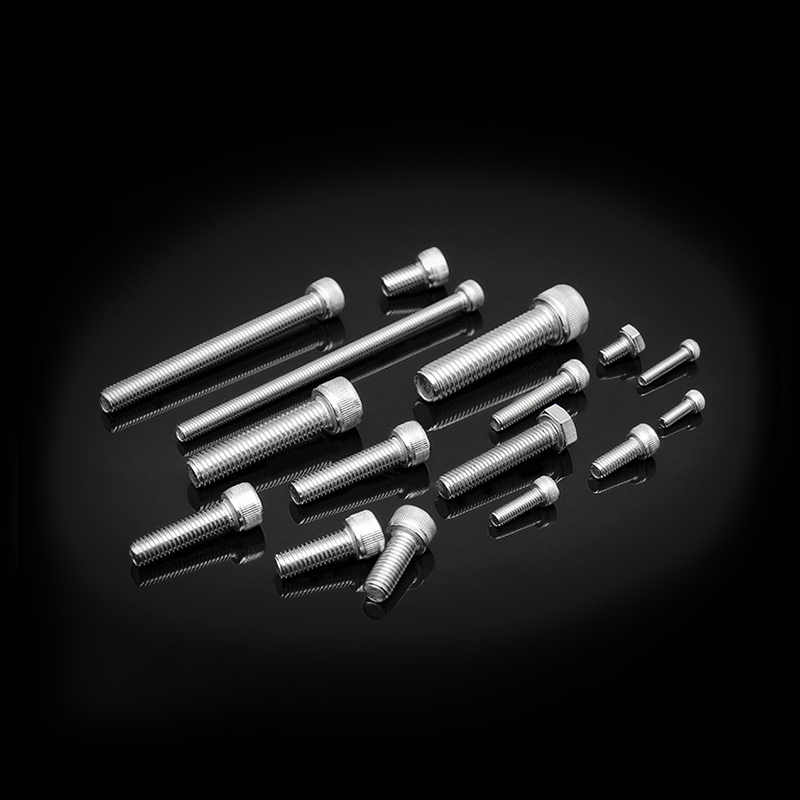 DIN 912 Innensechskantschrauben aus Edelstahl Beim Kaltstauchen wird der Innensechskant extrudiert, wodurch die Kornstruktur kontinuierlich bleibt. Geeignet für mechanische Geräteverbindungen, die eine drehmomentstarke Installation und eine starke Befestigung unter hohen Lasten erfordern. Produkt anzeigen →
Beim Kaltstauchen entstehen auch spezielle Kopfformen wie Pilzköpfe mit Vierkanthals, die häufig bei Holz- und Strukturverbindungen verwendet werden, sowie Sondergeometrien, die nicht wirtschaftlich geschnitten werden können.
Nachdem der Kopf geformt ist, weist der Rohling keine Gewinde auf. Der nächste Schritt ist das Gewindewalzen, auch Gewindeformen genannt. Der Rohling wird zwischen flachen Matrizen oder zwischen rotierenden zylindrischen Matrizen gequetscht, deren Rillen und Rillen das Spiegelbild des erforderlichen Gewindes sind. Während die Matrizen den Stahl komprimieren, wird das Material nach außen gedrückt, um die Wurzeln und Spitzen zu bilden. Es entstehen keine Späne und kein Materialverlust.
Gerollte Gewinde haben mehrere Vorteile:
Das Gewindeschneiden ist sehr großen Durchmessern, Proben oder Materialien vorbehalten, die zum Walzen nicht duktil genug sind. Bei den meisten Edelstahlschrauben der Größen M2 bis M20 ist das Rollen der Standard.
Ein typisches Beispiel sind Vollgewinde-Sechskantschrauben nach DIN 933: Der Kopf ist kaltgedreht und der Schaft wird in einem Durchgang über die gesamte Länge gewalzt.
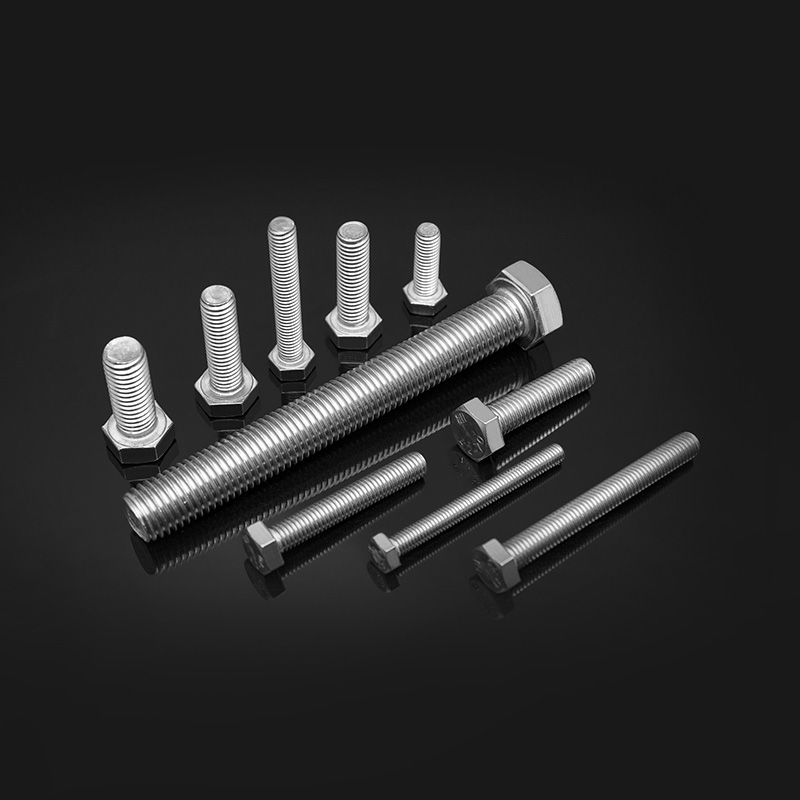 DIN 933 Edelstahl-Vollgewinde-Sechskantschrauben Das Design mit Vollgewinde bietet eine starke Verbindung für Hochleistungsanwendungen. Kaltstauchen und Gewindewalzen in einem Durchgang, geeignet für Schwermaschinen, Industriemaschinen und Baugewerbe. Produkt anzeigen →
Ein weit verbreitetes Missverständnis ist, dass Edelstahlschrauben durch Wärmebehandlung im Ofen gehärtet werden. Tatsächlich können austenitische Sorten wie 304 und 316L nicht durch Wärmebehandlung gehärtet werden; Ihre Festigkeit entsteht durch Kaltumformung durch Drahtziehen und Kaltstauchen. Eine Behandlung bei niedriger Temperatur kann angewendet werden, um Restspannungen nach starker Umformung abzubauen, und Glühen kann die Duktilität wiederherstellen, wenn das Material zu stark kaltverfestigt wurde.
Martensitische Edelstähle wie 410 oder 420 sind anders: Sie werden durch Abschrecken und Anlassen gehärtet und werden dort eingesetzt, wo höhere Härte und Verschleißfestigkeit erforderlich sind. Bei industriellen austenitischen Verbindungselementen verrät Ihnen die Angabe A2-70 oder A4-80 bereits die Festigkeitsklasse, die durch Kaltumformung erreicht wird.
Nach der Umformung und Wärmebehandlung werden die Schrauben gereinigt, um Schmierstoffe und Metallfeinstoffe zu entfernen, und anschließend in einem Salpeter- oder Zitronensäurebad passiviert. Durch die Passivierung wird freies Eisen von der Oberfläche gelöst und die natürliche Chromoxidschicht gefördert, die Edelstahl seine Korrosionsbeständigkeit verleiht. Für eine hellere, glattere Oberfläche kann Elektropolieren vorgeschrieben werden.
Die Qualitätskontrolle reicht vom eingehenden Kabel bis zum verpackten Karton. In unseren Produktionslinien überwachen wir Rohlingsgröße, Kopffüllung, Gewindesteigungsdurchmesser, Härte und visuellen Oberflächenzustand. Abschließende Stichproben werden nach der geltenden Norm geprüft. Die folgende Tabelle fasst gängige Prüfungen zusammen.
| Überprüfen | Was es überprüft | Gängige Methode |
|---|---|---|
| Maßhaltigkeit | Kopfhöhe, Kopfbreite, Gewindesteigungsdurchmesser | Messschieber, Messdorne, optischer Komparator |
| Mechanische Festigkeit | Prüflast, Zugfestigkeit | Zugprüfmaschine |
| Härte | Widerstand gegen Eindrücken | Vickers- oder Rockwell-Test |
| Korrosionsbeständigkeit | Beständigkeit gegen Rotrost | Salzsprühtest |
| Oberflächenqualität | Grate, Risse, Stanzspuren | Sichtprüfung, Mikroskop, Magnetpulvertest |
Standards spielen eine große Rolle. ISO 3506-1 definiert Eigenschaftsklassen für Verbindungselemente aus rostfreiem Stahl: A2-70 bedeutet ein austenitisches Verbindungselement vom Typ 304 mit einer Mindestzugfestigkeit von 700 MPa, während sich A4-80 auf ein Verbindungselement vom Typ 316 mit 800 MPa bezieht. Ein verantwortungsbewusster Lieferant markiert den Kopf, wann immer die Form dies zulässt, und stellt Prüfzertifikate zur Verfügung, die durch nachverfolgbare Aufzeichnungen belegt sind.
Zu wissen, wie Schrauben hergestellt werden, verändert die Art und Weise, wie man sie kauft. Kaltgedrehte, gewindegewalzte Schrauben weisen unter Ermüdungsbelastung in der Regel eine bessere Leistung auf als geschnittene oder bearbeitete Schrauben und werden daher in Motoren, Schienenfahrzeugen, Windkraftanlagen und Stahlkonstruktionen bevorzugt. Der Prozess funktioniert jedoch nur dann gut, wenn der Draht sauber ist, die Matrizen gewartet werden und das Inspektionsprogramm echt ist.
Fordern Sie vor der Bestellung Materialzertifikate, Festigkeitsklassenkennzeichnungen, Maßprüfberichte und Salzsprühnebeldaten an. Besuchen Sie die Fabrik oder fordern Sie einen Videobeweis der Produktion an. Abgenutzte Kaltstauchmatrizen können Risse unter dem Kopf hinterlassen, die mit bloßem Auge nicht sichtbar sind, und eine schlechte Charge kann eine einfache Maßprüfung bestehen, interne Mängel jedoch verbergen. Ein vertrauenswürdiger Lieferant zeigt Ihnen, wie er diese Risiken kontrolliert.
Um eine praktische Spezifikation für Ihre Anwendung zu definieren, können Sie unsere lesen Leitfaden zur Auswahl von Edelstahlschrauben .
Auch Sonderkopfformen werden nach dem gleichen Verfahren hergestellt. Beispielsweise wird ein Pilzkopf mit Vierkanthals kaltgestaucht und mit einem Vierkantkragen unter dem Kopf versehen, um eine Drehung bei Holz- oder Strukturverbindungen zu verhindern.
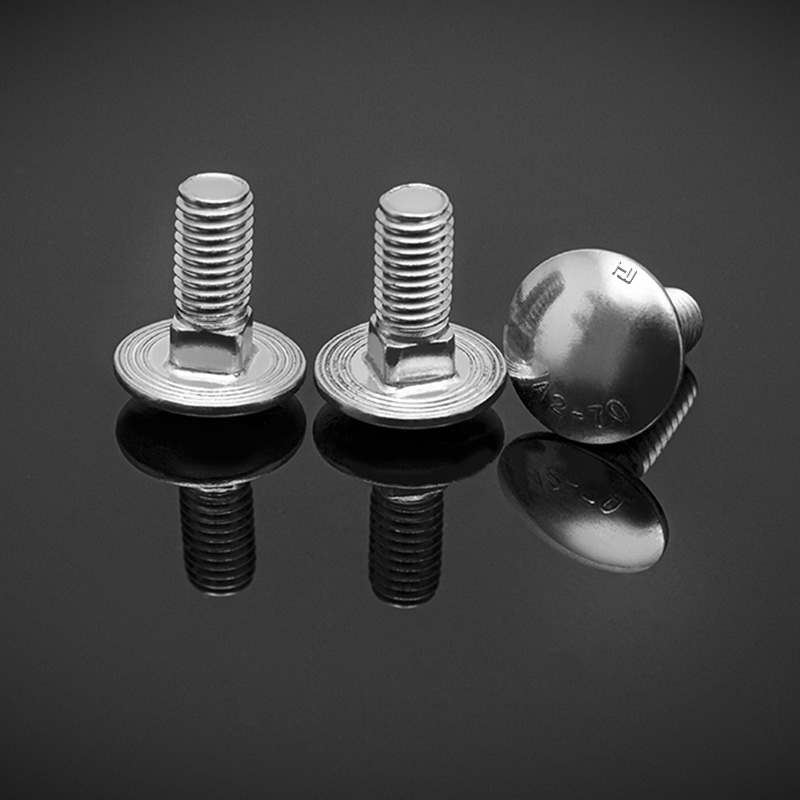 DIN 603 Edelstahl-Pilzkopf-Vierkantschrauben Halbrunder Kopf mit Vierkanthals verhindert Drehung, ideal für Holz- und Metallverbindungen. Kurze Fäden eignen sich für weichere Materialien wie Holz, die in Möbeln und Strukturverbindungen verwendet werden. Produkt anzeigen →
Dies ist die Art von Variation, die beweist, dass ein Hersteller das Werkzeugdesign versteht und nicht nur Katalogstandards.
Die Schraubenherstellung ist eine Disziplin der Präzisionsformung. Sobald Sie wissen, wie Schrauben hergestellt werden, können Sie einen Lieferanten anhand der Qualität seines Drahtes, des Zustands seiner Matrizen, der Stabilität seines Gewindewalzens und der Vollständigkeit seiner Prüfdaten beurteilen. Das ist weitaus aussagekräftiger als nur ein Preisvergleich.

Faden Toleranz: 6g Standard DIN 13-15 、 DIN 13-12 Stabdurchmesser d d ≤m20: A2-70 、 A4-70 ; M20 < D ≤M39: A2-50 、 A4-50 ; D ≥m39: C3 、 C4 ; D < M39
Siehe Details
Copyright © Jiangsu Huajie Stainless Steel Products Co., Ltd. All Rights Reserved.